
Motion Control in Verpackungslinien: Achsen, Maschinen und Produkte synchronisieren
Eine Gruppe von Flaschen bewegt sich zur nächsten Station des Verpackungsprozesses. Damit die Übergabe korrekt erfolgt, müssen die Flaschen an der vorgesehenen Position, in der richtigen Anordnung und genau in dem Moment eintreffen, in dem die Maschinenelemente zur Übernahme bereit sind. Verändert sich auch nur einer dieser Faktoren, können selbst einzeln präzise ausgeführte Bewegungen zu einem fehlerhaften Ergebnis führen.
Genau dieser industriellen Herausforderung begegnet das Motion Control in Verpackungslinien: Bewegungen so zu koordinieren, dass die Maschine im Einklang mit dem Produkt arbeitet – auch bei wechselnden Produktionsgeschwindigkeiten.
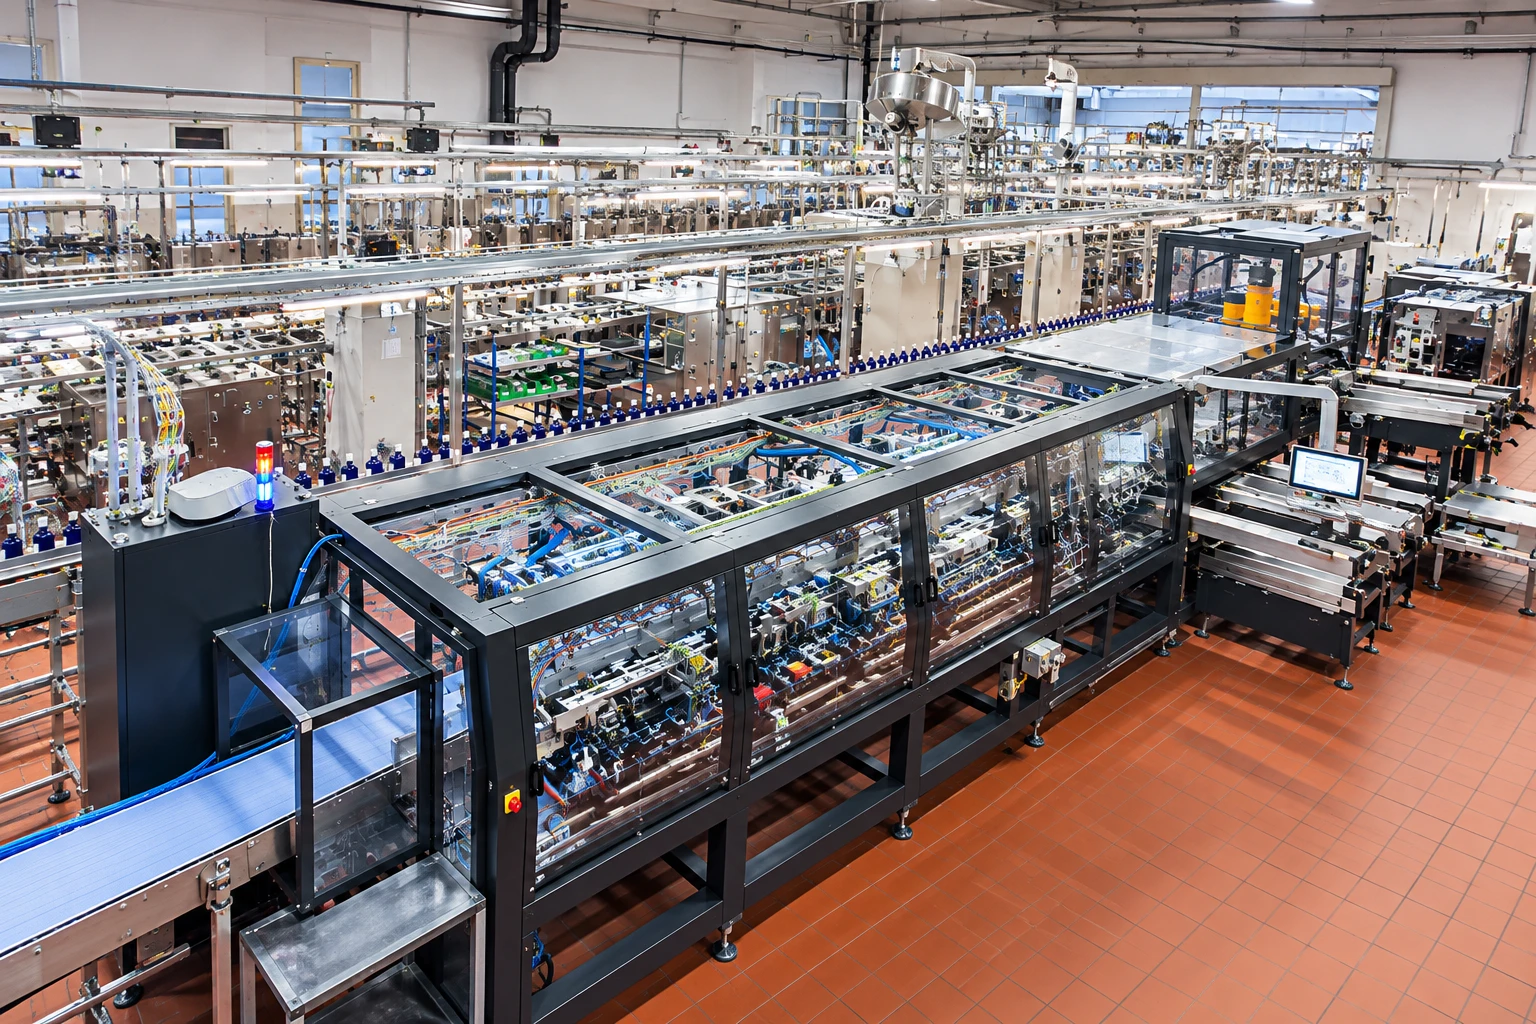
Um dieses Funktionsprinzip zu verstehen, betrachten wir die Cosmo-P W60-P von Cosmopack. Sie kombiniert funktionale Rotationsachsen, zwei SCARA-Roboter und spezielle Achsen für den Formatwechsel. Unterschiedliche Technologien und Bewegungsabläufe müssen innerhalb eines gemeinsamen Produktionsprozesses zusammenarbeiten.
Eine gemeinsame Referenz: die Maschinenphase
Die erste Frage lautet: Was bestimmt, wann sich jede einzelne Achse bewegen muss?
Bei dem von Cosmopack beschriebenen Konstruktionsansatz dient eine Hauptachse der Maschine als Referenz. Ihre Winkelposition definiert die Maschinenphase, also die aktuelle Position innerhalb des Maschinenzyklus.
Ein vollständiger Zyklus lässt sich als Umdrehung von 0 bis 360 Grad darstellen. Die verschiedenen Abschnitte des Zyklus entsprechen bestimmten Betriebszuständen und den dafür erforderlichen Bewegungen. Diese Darstellung verdeutlicht das Funktionsprinzip, ohne die spezifischen Winkelpositionen der W60-P anzugeben.
Die übrigen Achsen folgen Bewegungsgesetzen, die mit dieser Referenz verknüpft sind: einige direkt, andere über eine sekundäre Achse. Die Koordination basiert somit auf definierten Positionsbeziehungen.
Synchronisation bedeutet, diese Beziehungen während des gesamten Zyklus einzuhalten. Eine Achse kann sich vorwärtsbewegen, eine andere abbremsen und eine dritte warten. Entscheidend ist, dass sich jede Achse zum vorgesehenen Zeitpunkt des Maschinenzyklus an der erforderlichen Position befindet.
Elektronische Kurvenscheiben: Bewegungen produktgerecht gestalten
Eine elektronische Kurvenscheibe definiert, wie sich die Position einer Achse in Abhängigkeit von der Position der Hauptreferenz verändern soll.
Sie stellt die softwarebasierte Weiterentwicklung des mechanischen Kurvenscheibenprinzips dar: Das Bewegungsprofil wird in der Steuerung definiert und vom Antriebssystem ausgeführt. Cosmopack setzt bereits seit vielen Jahren elektronische Kurvenscheiben in seinen Maschinen ein.
Ein wesentlicher Vorteil besteht darin, dass sich das Bewegungsgesetz auch nach der Installation durch entsprechend geprüfte Softwareänderungen anpassen lässt. Dadurch kann das Verhalten einer Achse verändert werden, ohne eine mechanische Kurvenscheibe austauschen zu müssen – innerhalb der durch Maschinenaufbau und Leistungsfähigkeit vorgegebenen Grenzen.
Die Auswahl des Bewegungsprofils erfordert jedoch genaue Kenntnisse über das Produkt.
Eine Flasche muss beispielsweise mit Beschleunigungs- und Verzögerungswerten bewegt werden, die mit ihrer Stabilität und dem Kontakt zu den Handhabungselementen vereinbar sind. Eine zu abrupte Bewegung kann den Behälter beschädigen oder sein Etikett beeinträchtigen.
Die gewünschte Produktionsleistung muss daher durch Bewegungen erreicht werden, denen das Produkt standhalten kann. Hier treffen Bewegungsengineering und anwendungsspezifisches Know-how aufeinander: Es gilt, den erforderlichen Raum und die verfügbare Zeit für jede Phase sowie den geeigneten Verlauf von Beschleunigung und Verzögerung zu bestimmen.

Encoder und Servoantriebe: von der Sollbewegung zur tatsächlichen Bewegung
Für die Ausführung einer Bewegung ist eine Rückmeldung erforderlich. Der Encoder misst die Position des Elements, an dem er installiert ist – häufig der Motorwelle – und liefert das Rückmeldesignal für das Steuerungssystem.
Der Servoantrieb regelt den Motor so, dass dieser der vorgegebenen Bewegung folgt. Durch den Vergleich zwischen Sollwert und Positionsrückmeldung lässt sich die Abweichung zwischen der vorgesehenen und der gemessenen Position überwachen.
Dabei ist eine wesentliche Unterscheidung zu beachten: Die Kenntnis der Motorposition bedeutet nicht automatisch, dass auch der tatsächliche Zustand des Produkts bekannt ist.
Wenn beispielsweise eine Flasche umfällt oder innerhalb einer Produktgruppe fehlt, können die Achsen ihre Positionsbeziehungen weiterhin korrekt einhalten. Deshalb benötigt der Prozess zusätzliche Sensoren zur Produktüberwachung.
Motion Control und Prozesskontrollen liefern sich ergänzende Informationen: Während das Motion Control die Bewegungen steuert, überprüfen die Prozesskontrollen die Voraussetzungen für die korrekte Ausführung der einzelnen Arbeitsschritte.
Die Cosmo-P W60-P: Hauptbewegungen und Roboter koordinieren
Die W60-P veranschaulicht diesen Ansatz besonders deutlich, da sie drei Kategorien von Bewegungen integriert:
- Funktionale Rotationsachsen, die die Hauptbewegungen der Maschine ausführen.
- Zwei SCARA-Roboter, deren Bewegungen mit dem Maschinenbetrieb koordiniert werden.
- Formatwechselachsen mit eigenen Servomotoren, die die für unterschiedliche Produktformate erforderlichen Einstellungen übernehmen.
Hinzu kommen Sensoren, die das Produkt und seine Gruppierung – auch als Collection bezeichnet – während der verschiedenen Prozessschritte überwachen.
Die konstruktive Herausforderung besteht darin, diese unterschiedlichen Funktionen zu einer zusammenhängenden Ablaufsequenz zu verbinden. Die Produktverfügbarkeit und der Zustand der übrigen Maschinenelemente müssen mit dem jeweils auszuführenden Arbeitsschritt vereinbar sein.
Grundsätzlich setzt die Übergabe eines Produkts zwischen zwei Handhabungselementen voraus, dass das aufnehmende Element bereit ist, sobald das vorhergehende Element das Produkt übergibt. Die dafür verfügbare Zeit muss mit dem Maschinenzyklus vereinbar bleiben.
Der Einsatz von Robotern verdeutlicht die Bedeutung dieser Koordination besonders: Ihre Bewegungen müssen in den Gesamtprozess integriert werden und gleichzeitig die Betriebsbedingungen der übrigen Maschinenkomponenten berücksichtigen.
Was geschieht, wenn sich die Produktionsgeschwindigkeit ändert?
Wenn eine Maschine beschleunigt, müssen die Bewegungen weiterhin die vorgesehenen Positionsbeziehungen zwischen den Achsen einhalten.
Bei einer Synchronisation über elektronische Kurvenscheiben wird die Position der gesteuerten Achse aus der Position der Referenzachse berechnet. Ändert sich die Geschwindigkeit dieser Referenz, verändert sich auch die Zeit, die für die Ausführung desselben Bewegungsprofils zur Verfügung steht. Dadurch bleibt die Phasensynchronisation erhalten, allerdings müssen die daraus resultierenden Geschwindigkeiten und Beschleunigungen überprüft werden.
Ein Bewegungsprofil, das für eine bestimmte Produktionsleistung geeignet ist, kann bei höherer Geschwindigkeit zu große dynamische Anforderungen stellen. Die Entwicklungswerkzeuge für elektronische Kurvenscheiben ermöglichen deshalb die Analyse von Position, Geschwindigkeit, Beschleunigung und Beschleunigungsänderung, dem sogenannten Ruck (Jerk).
Beschleunigungs- und Verzögerungsrampen sind somit ein wesentlicher Bestandteil der Maschinenkonstruktion. Sie müssen sowohl die Leistungsgrenzen der Antriebssysteme als auch das Verhalten des Produkts berücksichtigen.
Auch der Wiederanlauf erfordert besondere Aufmerksamkeit. Muss eine Achse erneut mit ihrer Referenz synchronisiert werden, kann die Steuerung eine Synchronisationsphase mit festgelegten dynamischen Grenzen vorsehen. Der tatsächliche Ablauf hängt von der Maschinenarchitektur und der Art des Stillstands ab: Ein normaler Produktionsanlauf und ein Wiederanlauf nach einer Störung können unterschiedliche Verfahren erfordern.
Sensoren überprüfen die erforderlichen Produktbedingungen
Bei dem von Cosmopack vorgestellten Ansatz können Produktkontrollsysteme Anomalien erkennen, beispielsweise ein fehlendes oder umgefallenes Element innerhalb einer Produktgruppe. Abhängig von den installierten Einrichtungen lassen sich auch beschädigte Produkte oder Gewichtsabweichungen identifizieren.
Die Auswahl der Kontrollsysteme richtet sich nach der jeweiligen Anwendung und den Fehlerarten, die erkannt werden müssen.
Diese Signale ermöglichen es der Steuerungslogik, eine Anomalie entsprechend der vorgesehenen Sequenz zu behandeln und zu verhindern, dass ein fehlerhafter Zustand wie ein normaler Produktionszyklus verarbeitet wird.
Eine unvollständige Produktgruppe verdeutlicht das Problem: Die Präzision der Achsen allein kann keine ordnungsgemäße Verpackung gewährleisten, wenn ein Produkt fehlt. Deshalb muss die Bewegungssteuerung mit der Überprüfung der gehandhabten Produkte verbunden werden.
Zwischen zwei Maschinen: Synchronisation und Steuerung des Produktflusses
Innerhalb einer Maschine kann eine präzise Positionsbeziehung zwischen den Achsen erforderlich sein. Zwischen aufeinanderfolgenden Maschinen, die durch Förderbänder und Puffersysteme verbunden sind, betrifft die Koordination dagegen häufig vor allem die Produktverfügbarkeit, die Aufnahmekapazität und die Betriebsgeschwindigkeit.
Wie Cosmopack erläutert, verwendet die einfachste Integrationsstufe Start- und Stoppsignale sowie Geschwindigkeitsvorgaben. Eine weiterentwickelte Integration koordiniert zusätzlich Beschleunigungs- und Verzögerungsrampen und berücksichtigt die Produktansammlung vor den Maschinen sowie in den dazwischenliegenden Pufferbereichen.
Ein Pufferbereich verschafft der Verpackungslinie eine zeitlich begrenzte Reserve, um Unterschiede im Produktdurchsatz auszugleichen.
Wenn eine Maschine kurzzeitig stoppt, können die nachgelagerten Produktionsschritte weiterhin mit den im Puffer vorhandenen Produkten versorgt werden. Gleichzeitig kann der verfügbare Platz vor der gestoppten Maschine ankommende Produkte aufnehmen.
Wenn diese Reserve abnimmt, muss das Steuerungssystem die Geschwindigkeiten der betroffenen Linienabschnitte anpassen. Nach dem Wiederanlauf kann die zuvor gestoppte Maschine ihre Produktionsleistung vorübergehend erhöhen, um einen Teil des Rückstands aufzuholen – vorausgesetzt, sie verfügt über zusätzliche Kapazität und die Bedingungen der Linie lassen dies zu.
Der Betrieb im sogenannten Overspeed bedeutet somit eine Produktionsgeschwindigkeit oberhalb der nominalen Linienleistung, wobei die vorgesehenen Grenzen für Maschine und Produkt weiterhin eingehalten werden müssen. Ist ein Aufholen nicht möglich oder erreichen die Puffer ihre Kapazitätsgrenzen, müssen die betroffenen Linienabschnitte weiter verlangsamt oder koordiniert angehalten werden.
Dieses Prinzip steht in engem Zusammenhang mit dem im Leitfaden zur OEE von Verpackungslinien beschriebenen Ansatz: Die tatsächliche Produktionseffizienz hängt auch davon ab, wie gut das Gesamtsystem Unterbrechungen zwischen den einzelnen Prozessschritten aufnehmen und bewältigen kann.
Formatwechsel: die vorgesehenen Positionen zuverlässig erreichen
Motion Control trägt auch zur Produktionsflexibilität beim Formatwechsel bei.
Bei der W60-P steuern spezielle Servomotoren die Achsen, die für diese Einstellungen zuständig sind. Der betriebliche Vorteil besteht darin, die erforderlichen Positionen präzise und wiederholgenau anzufahren und gleichzeitig den Bedarf an zusätzlichen manuellen Einstellungen zu reduzieren.
Bei der Cosmo-P W60-P ermöglicht diese Technologie einen Formatwechsel in weniger als vier Minuten mit nur einem Bediener. Dieses Ergebnis verbindet kurze Umrüstzeiten, präzise Einstellungen und eine hohe Wiederholgenauigkeit des Prozesses.
Werden die Positionen über Formatrezepte verwaltet, ermöglicht der Abruf der gespeicherten Parameter die Wiederherstellung der vorgesehenen Einstellungen. Dies ist ein allgemeines Prinzip automatischer Formatwechselsysteme; der Umfang der automatisierten Einstellungen hängt von der jeweiligen Maschinenkonfiguration ab.
Die Vorteile betreffen sowohl die Vorbereitungszeit als auch die Stabilität des Wiederanlaufs. Die gesamte Formatwechselzeit umfasst jedoch alle erforderlichen Tätigkeiten, einschließlich eines gegebenenfalls notwendigen Austauschs von Komponenten und der vom Bediener durchzuführenden Kontrollen.
Diagnose: die Ursache einer Störung eingrenzen
Cosmopack hat ein fortschrittliches Diagnosesystem für Motoren und Sensoren eingeführt, das dazu dient, erkannte elektrische und elektronische Störungen innerhalb der Maschine zu identifizieren und zu lokalisieren.
Für Bediener und Wartungspersonal besteht der Vorteil darin, den Bereich einzugrenzen, in dem ein Eingriff erforderlich ist.
In einem Servosystem kann beispielsweise eine übermäßige Abweichung zwischen Sollposition und gemessener Position einen Schleppfehleralarm auslösen. Die technische Dokumentation der Antriebssysteme zeigt, dass ein solcher Alarm Prüfungen der Belastung, möglicher mechanischer Hindernisse oder der Regelungsparameter erforderlich machen kann. Der Alarm unterstützt die Fehlersuche, weist jedoch nicht zwangsläufig auf eine einzige Ursache hin.
Die Zuordnung eines Alarms zu einer bestimmten Komponente und Maschinenphase ermöglicht eine gezieltere Diagnose. Werden Ereignisse über längere Zeit aufgezeichnet und ausgewertet, können sie außerdem helfen, wiederkehrende Anomalien zu erkennen.
Bewegungssteuerung, Produkthandhabung und Verpackungslinie gemeinsam entwickeln
Die Cosmo-P W60-P zeigt, warum Motion Control ein wesentlicher Bestandteil der Maschinenentwicklung ist: Hauptbewegungen, Roboter und Einstellachsen müssen koordiniert werden, wobei gleichzeitig die tatsächlichen Bedingungen des Produkts zu berücksichtigen sind.
Dieselbe Logik erstreckt sich auf die gesamte Verpackungslinie. Hier müssen Geschwindigkeiten, Pufferbereiche und Wiederanlaufsequenzen so aufeinander abgestimmt werden, dass die Produktionskontinuität unterstützt wird.
Nachdem wir bereits die Flexibilität der COMBI-Plattform und die Messung der Produktionseffizienz anhand der OEE betrachtet haben, ermöglicht Motion Control ein tieferes Verständnis der Funktionsprinzipien, die diese Ergebnisse erst möglich machen.
Für Cosmopack bedeutet die Entwicklung von Bewegungsabläufen, Mechanik, Steuerungstechnologien und Produktkenntnisse miteinander zu verbinden. Ziel ist eine gleichmäßige Produktion mit produktgerechten Bewegungen und einem koordinierten Verhalten der Maschinen unter unterschiedlichen Betriebsbedingungen.
Möchten Sie die Koordination Ihrer Verpackungslinie verbessern?
Sprechen wir über Ihre Produktionsanforderungen: Synchronisation von Bewegungen, Integration von Maschinen und effiziente Steuerung von Formatwechseln.
Verwandte Leitfäden